Uutiset

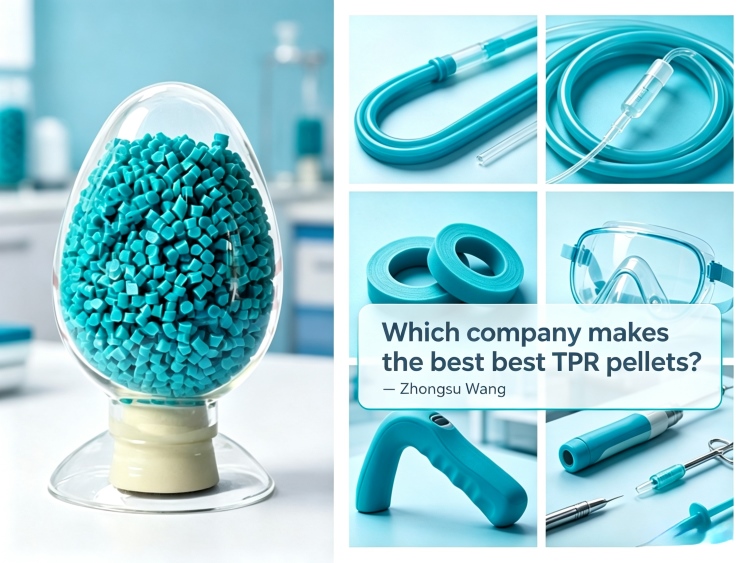
Ylimuovatut osat kuoriutuvat irti? Onko TPR-pellettien laatu syyllinen?

Ylimuovatut osat voivat näyttää virheellisiltä, ​​kun ne tulevat ulos muotista, mutta niiden reunat voivat irrota pienimmästäkin kosketuksesta tai pinnalla voi tapahtua delaminoitumista sen jälkeen, kun ne ovat olleet jonkin aikaa. Tällaiset tilanteet eivät ole harvinaisia ​​ylimuovatussa tuotannossa. Kun delaminaatio tapahtuu, monet ihmiset ensimmäinen vaisto on epäillä ongelmaaTPR pellettiit, mutta todellinen tilanne on usein monimutkaisempi. Delaminaatio johtuu pääosin riittämättömästä rajapintojen tarttumisesta, joka johtuu materiaalin valinnan, muotin suunnittelun, prosessiparametrien ja alustan pinnan kunnon yhteisvaikutuksista. TPR-pellettien laatu on vain yksi tekijä monien joukossa.


TPR-pellettien laadun mahdolliset vaikutukset


TPR on sekoitettu materiaali. Jos sen komponenttien yhteensopivuus on riittämätön, plastisoinnissa muodostuva faasirakenne on epävakaa, mikä saattaa johtaa faasien erottumiseen ruiskupuristusprosessin aikana. Ylimuovaussovelluksissa, josTPR pellettiformulaatiosta puuttuu alustaan ​​sopivia polaarisia komponentteja tai yhteensopivia aineita, rajapintojen tarttuvuus on riittämätön materiaalitasolla. Lisäksi TPR-pelletit, joilla on alhainen vetolujuus tai repäisylujuus, voivat aiheuttaa ylimuovatun kerroksen halkeilua tai irtoamista, kun se altistetaan rasitukselle. Vaikka itse rajapintojen tarttuvuus olisi normaali, yleinen suorituskyky on silti epätyydyttävä.


TPR-pellettien ulkopuolisista tekijöistä johtuvat ongelmat


Vaikka TPR-pelletit täyttäisivät laatuvaatimukset, delaminaatio voi silti johtua muista tekijöistä. Substraatin pinnalla oleva öljyn, irrotusaineiden tai kosteuden jäännös voi estää TPR-sulan tehokkaan kostumisen ja tunkeutumisen alustalle. Kun ruiskupuristuslämpötila on liian alhainen, TPR-pelletit eivät ole tarpeeksi plastisoituneet, jolloin rajapinnalla ei ole riittävästi lämpöä muodostamaan keskenään liukoinen kerros, mikä heikentää sidoslujuutta. Jos portin koko on liian pieni tai ruiskutusnopeus liian suuri, hiven lähellä esiintyy suuria leikkausnopeuksia, mikä laukaisee faasien erottumisen ja delaminoitumisen. Huono muotin tuuletus voi vangita ilmaa rajapinnalle, muodostaen sulkukerroksen, joka samalla johtaa paikalliseen delaminaatioon.


Kuinka selvittää, liittyykö ongelma TPR-pelletteihin


Käytännön lähestymistapa on suorittaa sarja vertailevia testejä. Testaa eri eriä samoilla muotti- ja prosessiparametreillaTPR pellettiiterikseen. Jos delaminaatio paranee tai katoaa merkittävästi materiaalin vaihdon jälkeen, tämä osoittaa, että TPR-pellettien laatu tai erän sakeus on myötävaikuttava tekijä. Jos ongelma jatkuu materiaalin vaihdon jälkeen, syy johtuu todennäköisemmin alustan puhtaudesta, ruiskuvalulämpötilasta, portin suunnittelusta tai tuuletusprosessista.


Ohjeet materiaalin valintaan


Jos laatuTPR pellettiiton vahvistettu ensisijaiseksi syyksi, aseta etusijalle erikoistuneiden ylimuovauslaatuisten TPR-pellettien valinta, jotka on nimenomaisesti merkitty yhteensopiviksi vastaavan substraatin kanssa, kuten PP-, ABS- tai PC-päällystyslaadut yleiskäyttöisten laatujen sijaan. Voit pyytää toimittajalta kuorintatestitietoja tai sovellustapaustutkimuksia viitteeksi. Zhongsu Wang tarjoaa formulaatioratkaisuja TPR-muovausmateriaaleille, jotka on räätälöity erilaisille alustoille. Nämä voivat auttaa varmistamaan materiaalin ja alustan yhteensopivuuden valintavaiheessa, mikä vähentää materiaalien yhteensopimattomuudesta johtuvaa delaminaatioriskiä.


Aiheeseen liittyviä uutisia
Jätä minulle viesti
在线客服系统
X
Käytämme evästeitä tarjotaksemme sinulle paremman selauskokemuksen, analysoidaksemme sivuston liikennettä ja mukauttaaksemme sisältöä. Käyttämällä tätä sivustoa hyväksyt evästeiden käytön.Tietosuojakäytäntö
HylätäHyväksyä